En livsmedelsfabrik som just har godkänt en ny SKU har vanligtvis tre siffror klara: målpåsar per minut, påsdimensioner och ett installationsdatum. Siffran som tyst avgör resten av projektet är en fjärde, och det skrivs sällan ner — hur produkten beter sig i det ögonblick den lämnar vågen och faller ner i väskan.
Om du gör fel och en rad med 80 påsar per minut kommer att stanna på 50 till 55, med giveaway som tyst äter några gram av varje förpackning. Sekvensen som förhindrar detta är oglamorös men pålitlig: karakterisera produkten, välj doseringsmetod, välj påsformat, sedan storlekstransport, inspektion och kartongpackning runt den långsammaste stationen i kedjan. Att köpa säckmaskinen först och montera allt annat runt den är den vanligaste anledningen till att en ny linje missar sitt återbetalningsmål under år ett.
Ett doseringssystem är bara så bra som produktdatan bakom det. Innan du jämför modeller, sätt ihop ett produktblad på en sida som svarar på sex frågor:
Två produkter som ser identiska ut på en linjeritning kan kräva helt olika matare. Frysta blandade grönsaker flyter bra och passar kombinationsvägning. Torkade aprikoser fastnar, smetar ut tätningar och behöver ett annat tillvägagångssätt. Mjölkpulver beter sig som en vätska i en behållare och som damm i luften, så det behöver en skruvfyllare plus dammutsug, inte en våg.
De flesta matlinjer, oavsett om de packar 30 påsar per minut eller 300, kan kartläggas i fem zoner. Gå igenom produkten på papper innan du tittar på offerten.
Lägg till ackumulering mellan zonerna. En två meter lång buffertslinga av transportör absorberar de trettio sekunderna som en filmskarvning eller en stoppning kostar, och det är mycket billigare än att stoppa vågen varje gång packaren tvekar.
Dosering är där pengarna tjänas eller förloras. Varje gram onödig giveaway på en 250 g förpackning, multiplicerad med 60 påsar per minut och två skift, blir en rad som dvärgar prisskillnaden mellan två fyllmedelstyper.
| Metod | Typiska produkter | Arbetsnoggrannhet | Praktiska gränser |
|---|---|---|---|
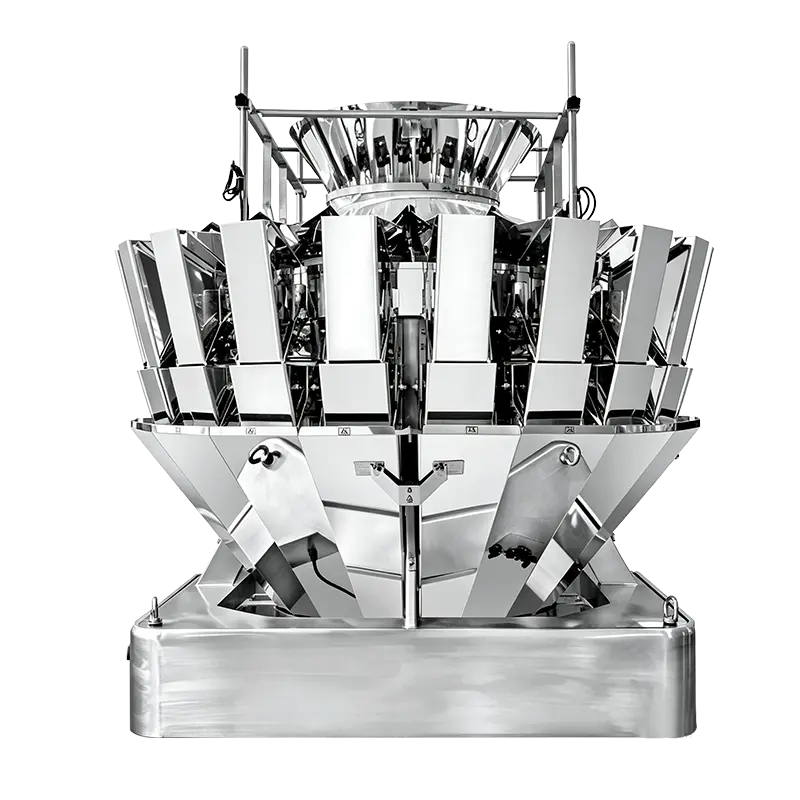
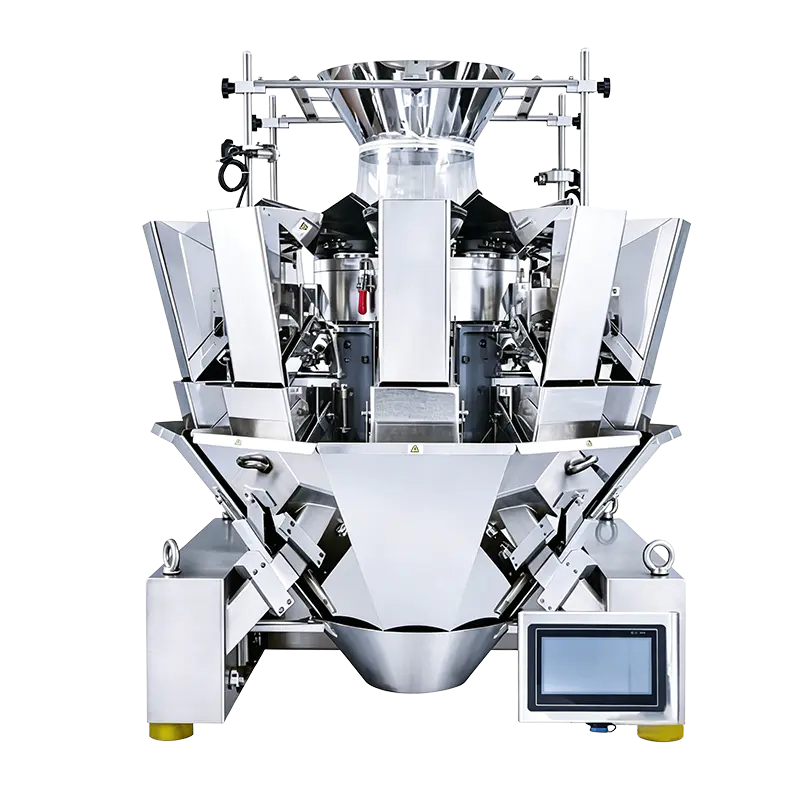
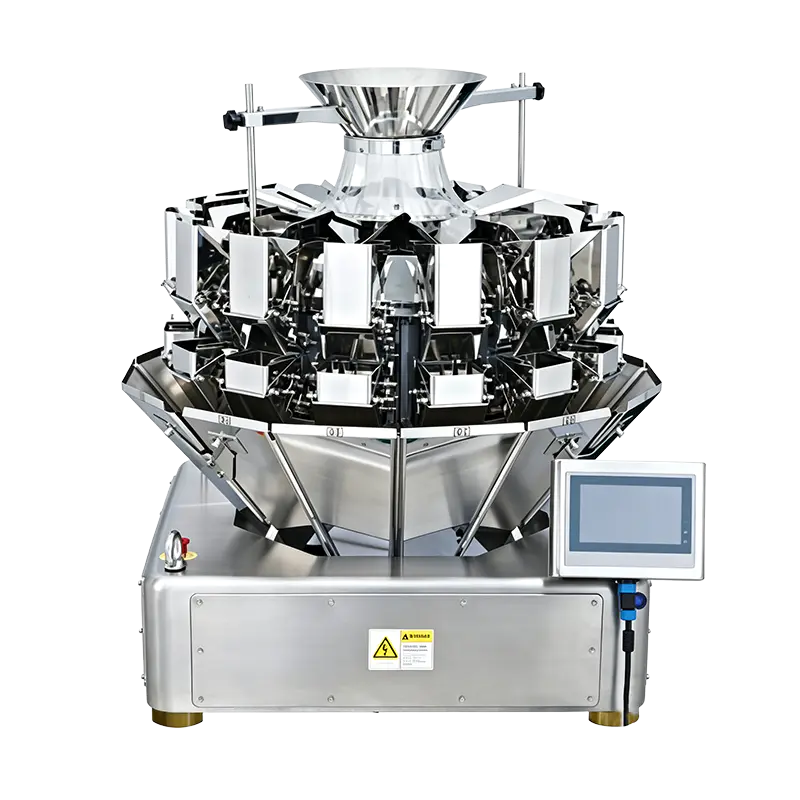
| Kombinationsvåg (multihead). | Frysta grönsaker, nötter, snacks, godis, pasta, husdjursgodis | ±0,5–1,5 g på 100–500 g doser | Behöver fritt flytande bitar; höga ramar kräver takhöjd ovanför väskan |
| Linjär våg | Ris, socker, frön, granulat, smådosförpackningar | ±1–2 g, långsammare cykel än multihead | Lägre effekt per fil; noggrannheten avviker om matningen är ojämn |
| Skruva (skruv) fyllmedel | Mjöl, mjölkpulver, kryddor, kakao, kaffe | ±1–2 % av dosen | Dammkontroll, produktuppbyggnad i röret, avgasning efter fyllning |
| Volumetrisk kopp | Salt, socker, ris, bönor, frittflytande granulat | ±2–3 % av dosen | Varje förändring i bulkdensitet förskjuter packvikten direkt |
Där en förpackning blandar två komponenter - t.ex. nötter och torkad frukt, eller en kryddpåse med ett nudelblock - håller en blandningsvåg med separata foderkanaler förhållandet stabilt utan en andra tankstation.
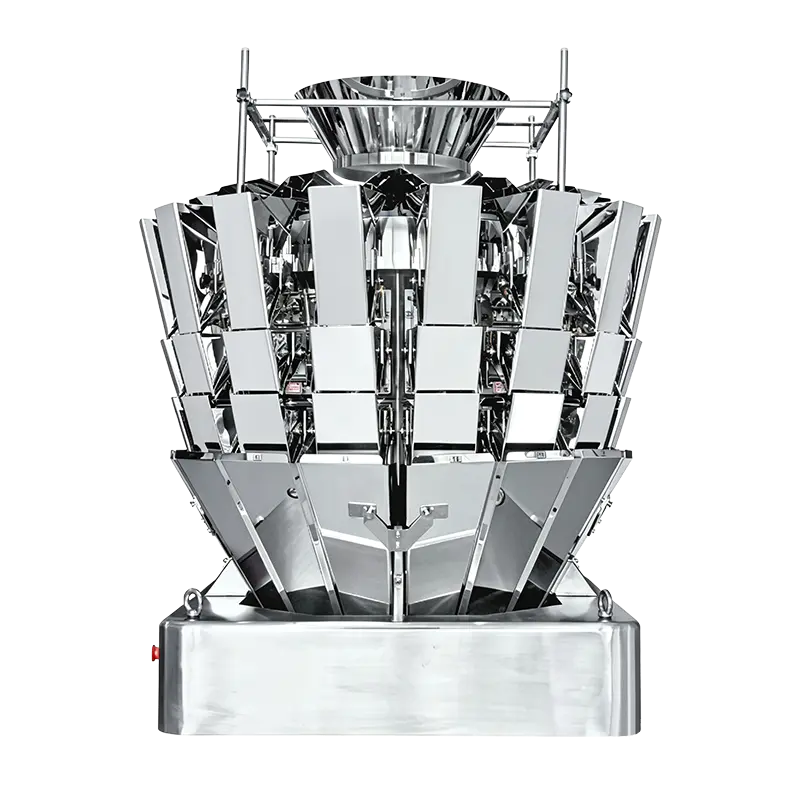
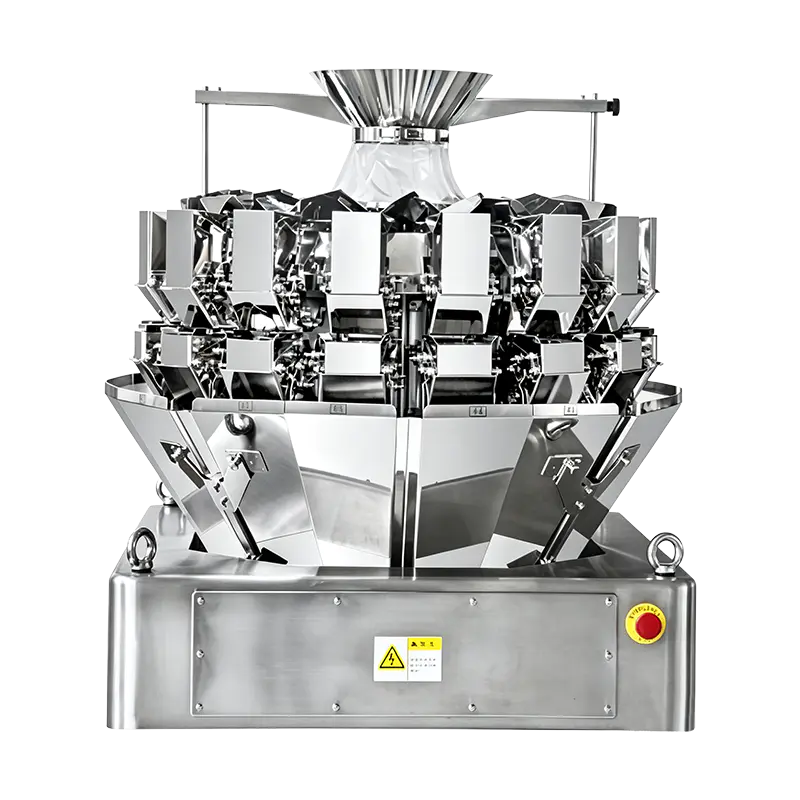 JW-A16 16-Head Mini Multi-Head Weighter För smådoser, frittflytande produkter ger denna 16-huvudsvåg 2–200 g dosering, upp till 180 förpackningar/min och dubbla uppsamlingsbehållare för höghastighetsvägning. Visa produkt →
Valet mellan kombination och linjär vägning bestäms av dostolerans, styckeintegritet och cykeltid snarare än endast av priset; den multihead kontra linjär vägningsjämförelse går igenom avvägningarna med arbetade siffror.
Detta är beslutet som formar fabrikens filmlager, förpackningens hyllnärvaro och underhållsrutinen. Vertikal form-fyll-försegling går från en platt rulle, så filmkostnaden per förpackning är lägre och hastigheterna är högre, men den färdiga påsen är en kudde eller kil med blygsam utskriftsregistrering och ingen återförslutningsfunktion. Färdiggjorda påsmaskiner plockar en färdig påse från ett magasin, öppnar den, fyller och försluter den, vilket möjliggör stående baser, dragkedjor, piper och tyngre fyllningar, med lägre hastighet och högre filmkostnad.
Inom båda familjerna spårar modellnamn vanligtvis påsens bredd och struktur: kompakta klasser runt 150 mm för små detaljhandelsförpackningar, 180 till 230 mm för medellånga och medellånga påsar och 270 mm uppåt för arbete med stor kapacitet eller tungt arbete. Välj påsbredd, filmstruktur och dos, kontrollera sedan hastighetsmarginalen.
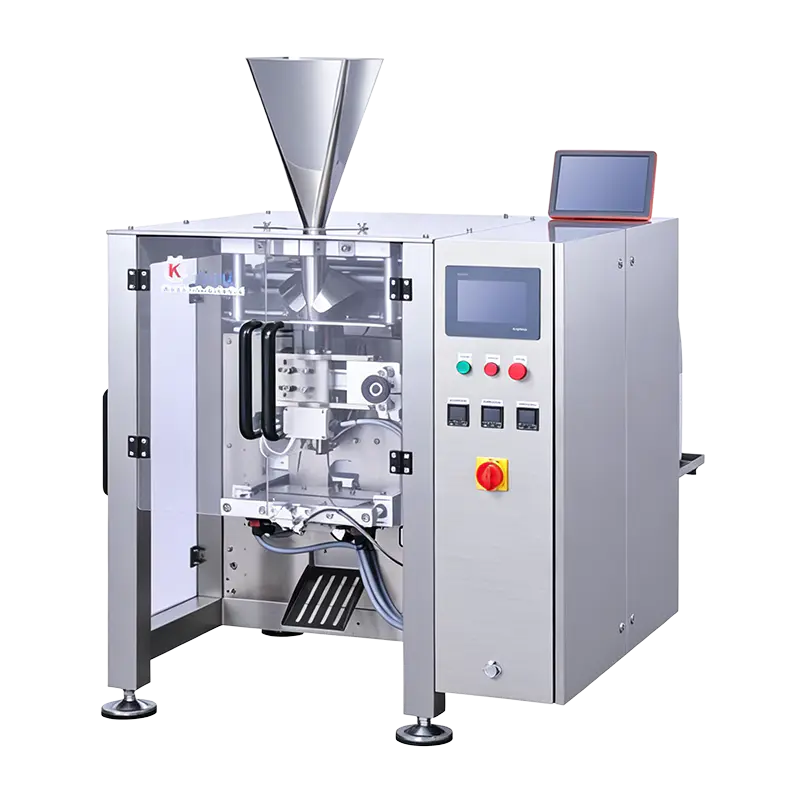 KL180H höghastighets vertikal packningsmaskin Genom att dela 50–150 mm påsbredd med KL180S höjer den hastigheten till 150 påsar/min via en uppgraderad rörelsekontroll för snabbare linjehastigheter. Visa produkt →
En detalj som är värd att bekräfta tidigt: täcker maskinens påsbreddsområde verkligen både din lanserings-SKU och den större storleken som planeras till nästa år? Ett underskott på 20 mm i tidigare kapacitet gör en två år gammal maskin till en reservdelsgivare.
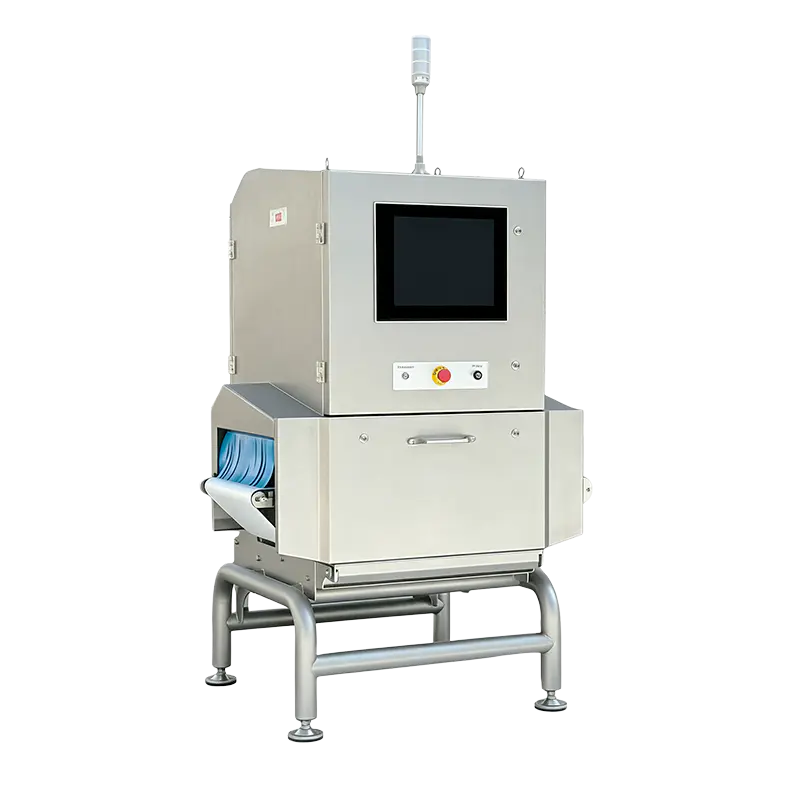
Inspektionsutrustning är ofta den sista artikeln som citeras och den första punkten som skylls på. Två regler håller det ärligt. För det första bestämmer bländaren på en metalldetektor eller röntgentunnel känsligheten: en större öppning släpper igenom större produkter men minskar storleken på detekterbara fragment, så ange öppningen mot den högsta packningen på linjen, inte mot den genomsnittliga. För det andra är en kontrollvåg bara användbar om dess avvisningsenhet är verifierad - varje avvisningssignal måste producera en fysisk borttagning, bekräftad vid start och igen i slutet av skiftet.
Typiska provbitstorlekar ligger i intervallet 1,5 till 3,0 mm för järn-, icke-järn- och rostfria prover, beroende på öppning och produkteffekt. Produkter med hög salt- eller fukthalt skapar en signal som måste kompenseras, vilket är anledningen till att fabriksförsök med verkliga produkter betyder mer än katalogspecifikationer.
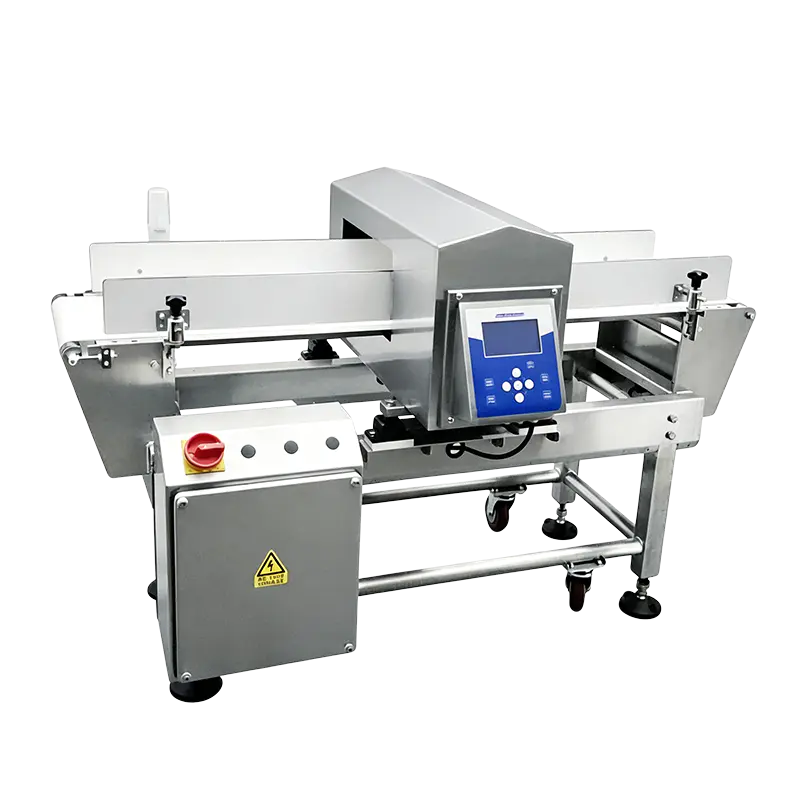 ER3515 Standard inline metalldetektionsmaskin För snacks i påsar, förpackade mediciner och kryddor på flaska erbjuder denna inline-detektor en öppning på 350×150 mm, 50 produktparameterminnen och flera valfria avvisningsenheter. Visa produkt →
För växter som packar flera kategorier, livsmedelsförpackningslösningar översikt grupperar maskiner efter station så att en linje kan monteras i en enda konfiguration istället för att lappas ihop från separata kataloger.
Två linjer med identiska hastighetsklasser kan skilja sig åt med timmars rengöringstid per vecka. Leta efter detaljerna under fabriksbesöket snarare än efter installationen:
Filmer är också viktiga. En 300 mm valsdiameter betyder färre skarvar per skift än en 200 mm rulle; på en linje med 70 säckar per minut visar den skillnaden sig som en mätbar ökning av daglig produktion.
Ta en fryst grönsaksförpackare med inriktning på 60 påsar per minut på 250 g, sex påsar per kartong. Tillämpa realistiska förluster på 10 till 15 procent för förseglingsfel, filmskarvar, viktbortfall och korta stopp, och det installerade betyget måste vara cirka 70 påsar per minut.
| Station | Obligatorisk utgång | Bidrag tillämpas | Valt betyg |
|---|---|---|---|
| Kombinationsvåg | 60 dumpningar/min | 15 % för avslag | 70 dumpningar/min |
| Säckmaskin | 60 påsar/min | 15 % för skarvar och stopp | 70 påsar/min |
| Kontrollvåg | 60 förpackningar/min | Bandhastighet vid 200 mm stigning | 70 förpackningar/min genomströmning |
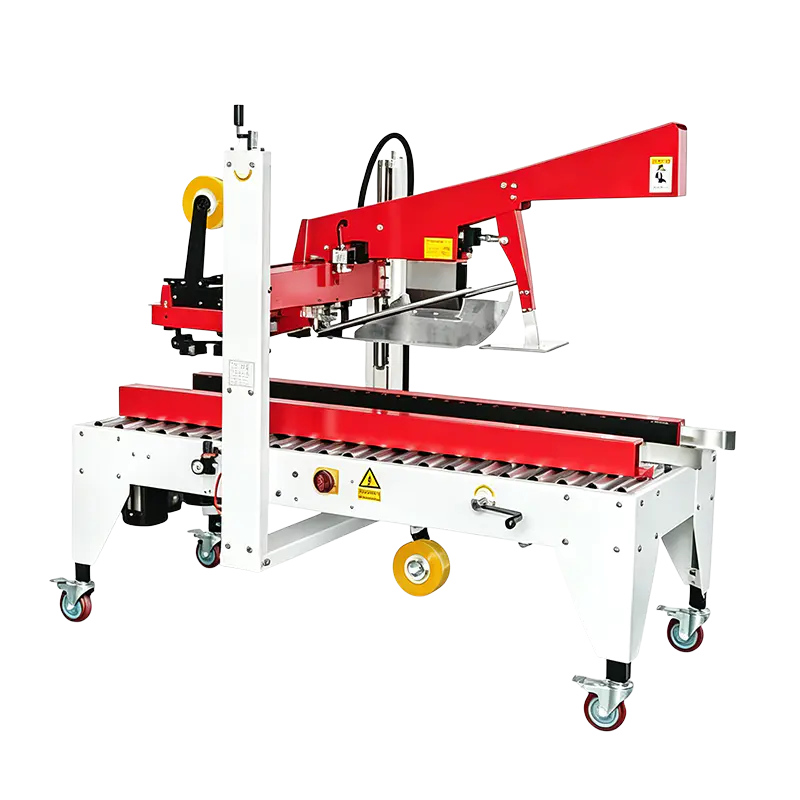
| Case packer | 10 kartonger/min | 20 % för kartongsylt | 12 kartonger/min |
Notera riktningen för utsläppsrätterna: de skjuter varje station över försäljningsmålet, inte vid den. En linje som specificeras exakt med 60 säckar per minut kommer att leverera ungefär 50 säckar i produktion, och ingen mängd operatörsansträngningar återvinner skillnaden.
Acceptanstestning är där specifikationer blir kontraktuella. En kort, verifierbar checklista skyddar båda sidor:
En enfilig linje från inmatningshiss till palletare upptar vanligtvis 15 till 30 meter lång, plus åtkomstgångar på minst en meter per sida för rengöring och underhåll. Utrymmet ovanför påspåsen spelar lika stor roll som golvytan: en multiheadvåg plus dess matningssystem kan lägga till tre meters höjd.
Ja, och många livsmedelsfabriker gör precis det: manuell utfodring med säckmaskin först, en vägare i årskurs två, besiktning år tre, kartongpackning sist. Det som gäller är att de framtida stationerna medges i ram, elplan och transportörhöjder från dag ett, annars kostar eftermonteringarna mer än originalutrustningen.
Endast när standardsortimentet inte kan nå påsens bredd, fyllningsvolym eller produktform. Ledtid och kostnad ökar båda med anpassade delar, så kontrollera först om en intilliggande modell i samma serie täcker specifikationen med en blygsam hastighetsmarginal.
Skicka riktiga prover, bulkdensitetsintervallet, måldos och tolerans, målpåsar per minut, påsritning med filmstruktur och rengöringsregimen. Det paketet låter en ingenjör föreslå en konfiguration snarare än ett katalognummer, och det förkortar vanligtvis offertcykeln istället för att utöka den.
En automatisk förpackningslinje är en kedja av toleranser: produktflöde vid inmatningen, dosnoggrannhet vid vågen, tätningsintegritet vid käftarna, detekteringsförmåga vid öppningen och höljets integritet i slutet. Kedjan håller bara om varje länk är specificerad mot samma målproduktion och samma produktdata — vilket är anledningen till att specifikationsarbetet i början, hur tråkigt det än känns, är den billigaste tekniken i hela projektet.
K-Lines ingenjörsteam har tillbringat nära två decennier i automatisk förpackning, och varje system är designat och byggt under överinseende av senior teknisk personal innan det når kundens golv. Om du planerar en matlinje är det mest användbara första steget ett produktprov och tre siffror: dos, tolerans och påsar per minut.
Kontakta oss
+86-573-82788180
+86-15325730953
Behöver e-post
info@mainfill.com
jiayingzhuge18@qq.com
Om
Jiaxing K-Line Machinery Co., Ltd. är en tillverkare och tjänsteleverantör av automatiska förpackningsmaskiner som betjänar den inhemska avancerade och utländska marknaden.
Länkar
Produkter
Få en kostnadsfri offert