Två fabriker kan installera samma vertikala påsmaskin, samma multiheadvåg och samma kontrollvåg och ändå avsluta året med linjer som beter sig väldigt olika. Utrustningslistan är sällan det som skiljer dem åt; layouten är. Avståndet mellan stationerna, där avvisade påsar tappar, hur mycket utrymme en tekniker har för att öppna en vaktdörr och där filmrullar förvaras bestämmer hur många bra påsar som lämnar linjen per skift.
Det korta svaret: bygg den automatiska förpackningslinjelayouten runt tempoinställningsmaskinen och ett realistiskt bra resultatmål först, bredda den sedan för serviceåtkomst, byte och avslagshantering. Layouter som dras baklänges från vilken golvyta som helst som råkar vara ledig tenderar att överlämna de dyra problemen – svält på baggaren, blockerade transportörer, byten som kräver två personer – till produktionsteamet efter installationen.
Varje rad har en station som ställer in rytmen. På en granullinje är det vanligtvis den vertikala form-fyll-förseglingsmaskinen. På en pulverlinje kan det vara skruvfyllaren eller skruvvågen. På en multi-SKU-linje är det ofta den påsmaskin som har den längsta omställningen. Hitta den först och behandla sedan varannan station som stöd.
Två siffror driver arrangemanget: hastigheten på den stationen och antalet timmar per skift den faktiskt producerar bra paket. En påsare klassad till 80 påsar per minut kommer inte att leverera 80 alla skift – filmskarvar, vägningscykeltid, förseglingskylning, borttagning av avfall och korta stopp tar allt en bit. Lag som dimensionerar nedströms transportörer och låda packare till namnskylten figuren brukar sluta med en låda packare som är utsvulten större delen av skiftet. Lag som har en uppmätt god effekt ger utrymme att förbättra utan att köpa två gånger.
I praktiken linjeutgången är nära den långsammaste stationshastigheten multiplicerat med realistisk drifttid , inte summan av varje specifikationsblad i offerten. Fixa det numret innan någon drar en transportbandslinje, eftersom den avgör om du behöver en påsare eller två, och om radens slut ska vara manuellt eller automatiskt.
Oavsett produkt delas en automatisk linje in i fem funktionella block, och var och en ställer olika frågor om planlösningen. Att hålla vägning och påsformning fysiskt nära förkortar produktfallet, vilket minskar damm, spill och viktavdrift. Att hålla inspektion och avslagshantering bredvid en gång förhindrar att avfallskärl begravs bakom vakter - ett litet beslut som sparar mycket promenader.
| Zon | Typisk utrustning | Fråga att lösa tidigt |
|---|---|---|
| Inmatning och utfodring | Z-typ skophiss, vakuumlastare, lutande transportör, skruvhiss | Var kommer råvaran och kan en operatör fylla på utan att kliva in i det bevakade området? |
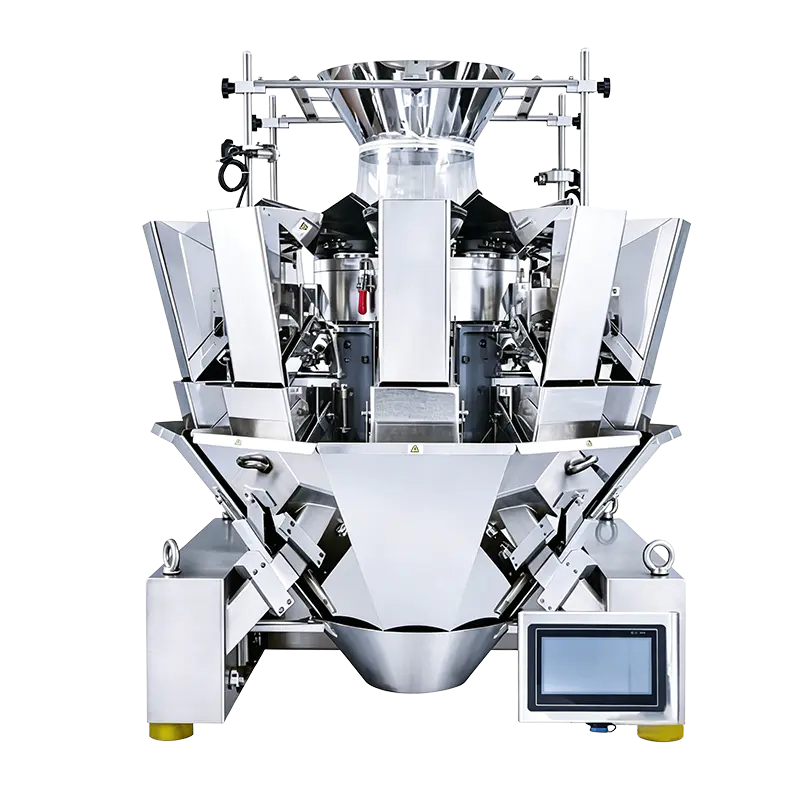
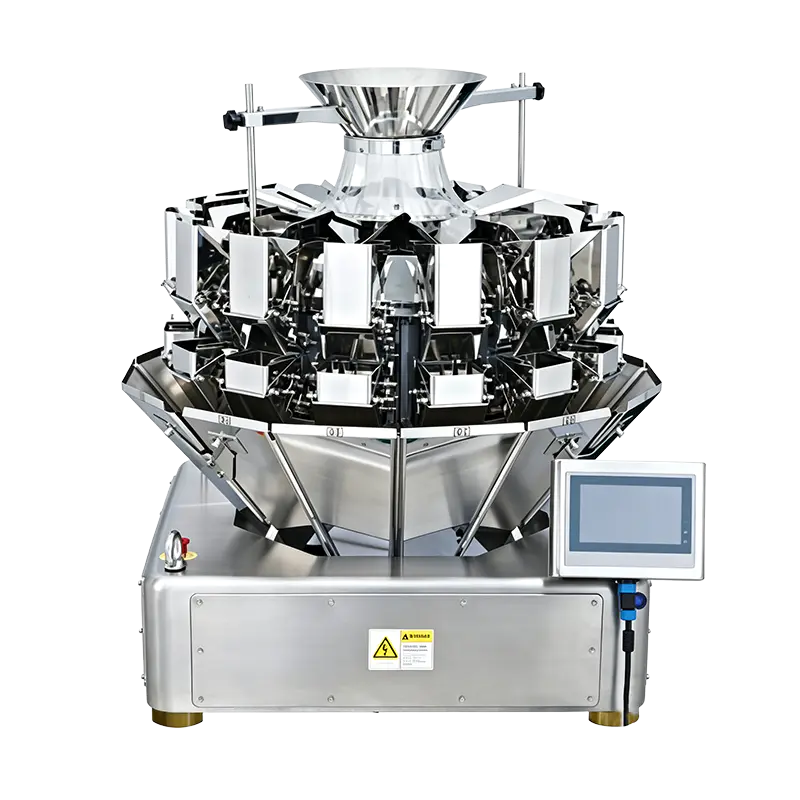
| Vägning och dosering | Multiheadvåg, linjärvåg, skruvfyllare, volymkopp | Vilken vägningsprincip passar produkten och hur långt är droppen till påsformaren? |
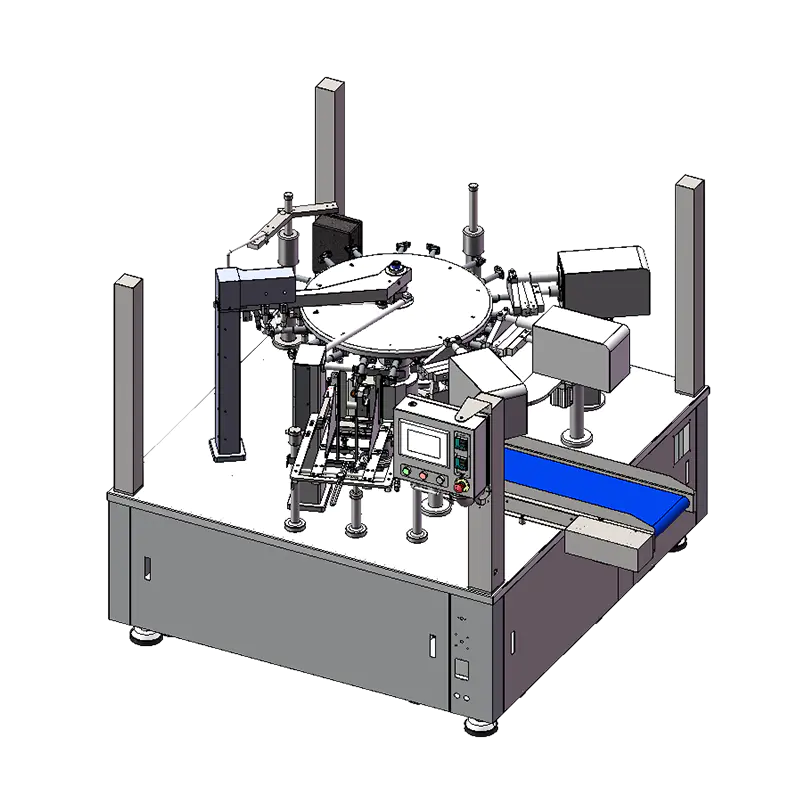
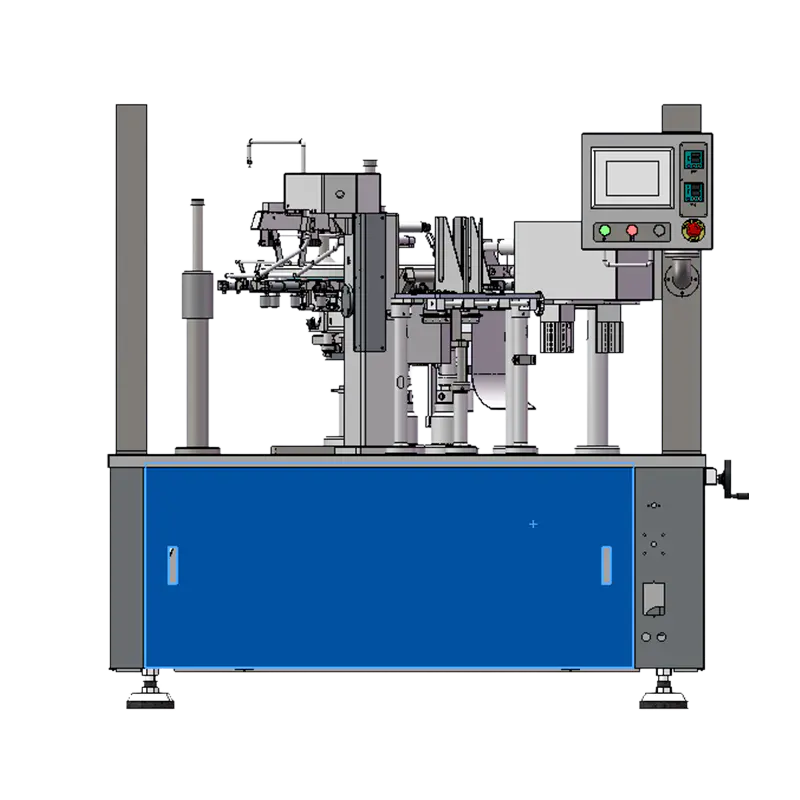
| Påse eller påse bildas | Vertikal form-fyll-förseglingsmaskin, automatisk premade påsemaskin | Vilka väskstilar körs nu och vilka kommer troligen att ske inom de närmaste tre åren? |
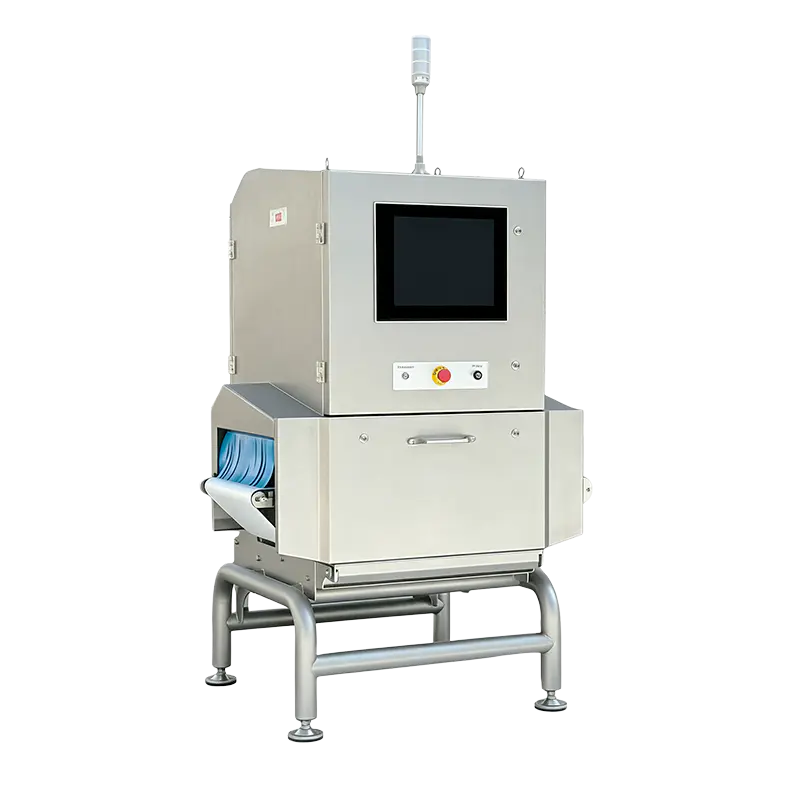
| Besiktning och avslag | Kontrollvåg, metalldetektor, röntgeninspektionssystem | Vart tar ett avvisat paket vägen och kan avslaget bekräftas utan att stoppa linjen? |
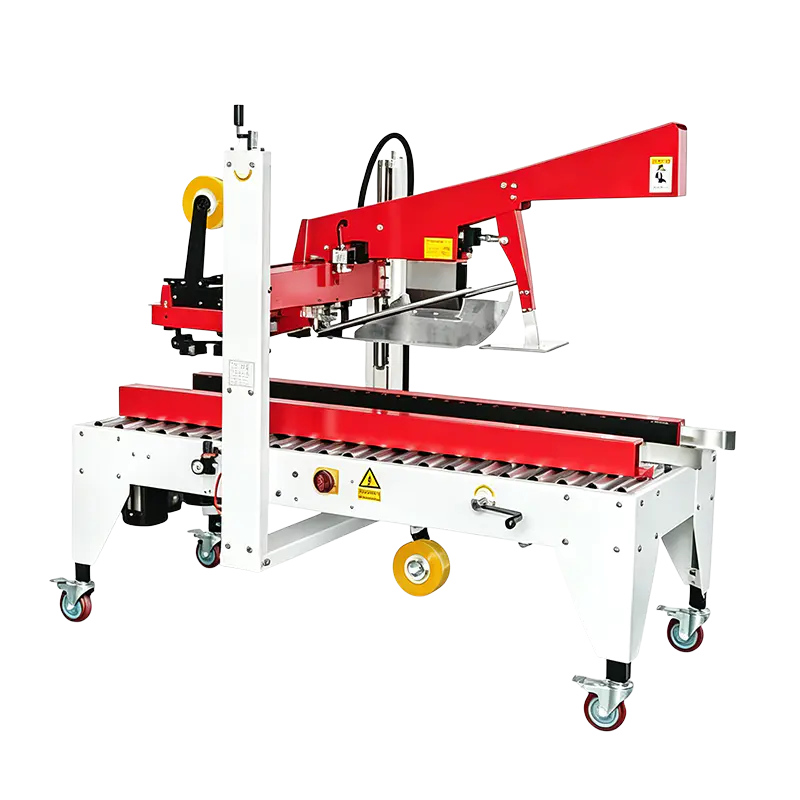
| Lådpackning och palletering | Låduppställare, lådapackare, plomberare, kodare, palleteringsrobot | Manuellt eller automatiskt slut, och hur mycket ackumuleringsutrymme behöver varje alternativ? |
Tre topologier täcker de flesta fabriksgolv, och valet ändrar fotavtrycket långt innan ett enda modellnummer fastställs. En serielinje kör ett produktflöde genom varje station. En parallell linje duplicerar en del av flödet så att ena halvan kan fortsätta att gå medan den andra stannar. En blandad linje delar en gemensam frontend och delas nedströms, vilket passar en långvarig basprodukt med korta varianter.
| Topologi | Bäst passform | Avvägning |
|---|---|---|
| Serie | En produktfamilj, hög volym, stabil efterfrågan | Högsta effektivitet per kvadratmeter, men ingen redundans – ett stopp stoppar allt |
| Parallellt | Flera SKU:er, eller produktion där drifttiden är viktigare än golvytan | Duplicerar utrustning och verktyg, vilket ungefär fördubblar utrymmet för en del av flödet |
| Blandat | Långtidsbasprodukt plus frekventa korta körningar | Bra balans överlag, men routing, sammanslagning och kontroller kräver mer planering |
Om ditt goda resultatmål kan nås på en serielinje med rimliga buffertar, motstå frestelsen att bygga två halvlinjer. Duplicerade flödesvägar innebär dubblerad rengöring, dubblerad byte och dubbelt så många ställen där produkten kan sitta och bli gammal.
De flesta omarbetningar av layouten kommer från föremål som inte var någons jobb förrän installationsveckan. Gå ritningen med dessa sex punkter innan du loggar av:
På våta eller klibbiga produkter, lägg till dräneringsfall, spolskydd för motorer och sensorer och en plan för var sköljvattnet lämnar rummet. Det är billiga linjer på en ritning och dyra efter att betongen har gjutits.
När zonerna och topologin är fixerade minskar utrustningsvalet snabbt. Den pace-inställningsmaskin bestämmer transportörens höjd och buffertstorlek; vägningshuvudet bestämmer cykeltiden och därför längden på droppen; inspektionsstationen bestämmer var avslagsrännan och bekräftelsekärlet ska stå.
För produktion av medelstora påsar och snacks är en höghastighets vertikal maskin ofta ankaret: KL230H kör ett medium påsformat i den högre delen av hastighetsintervallet, så nedströms transportörer och höljeförpackaren måste dimensioneras utifrån den snarare än från en långsammare maskin som kommer att bytas ut senare.
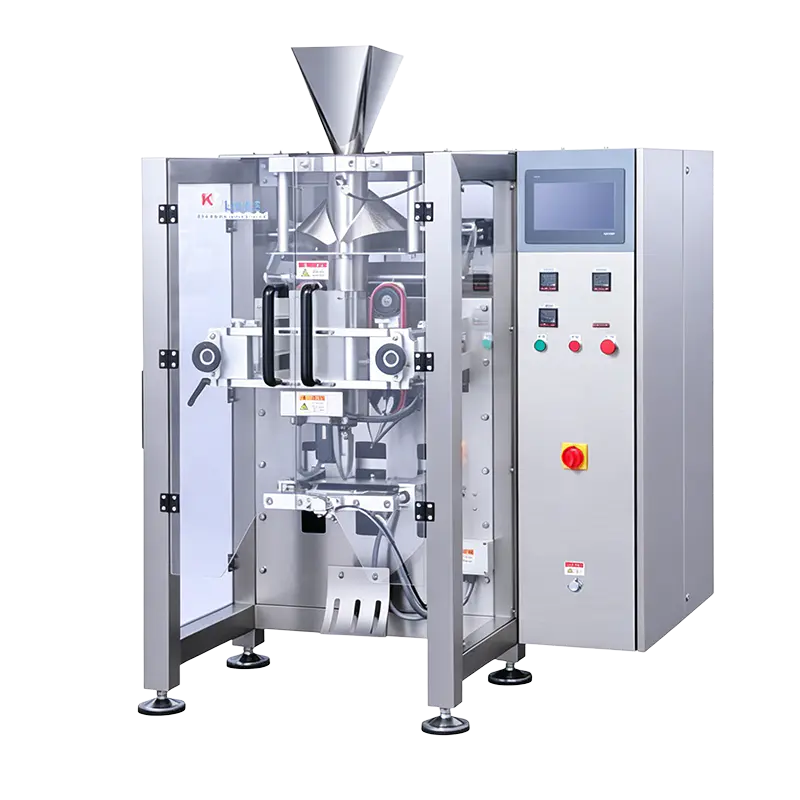 KL230H High Speed Medium Bag Vertical Pack Machine KL230H höghastighets vertikal packare för medelstora säckar, 15–150 säckar/min, passar nötter, frysta livsmedel och jordbruksproducenter som behöver högre medelsäckskapacitet. Visa produkt →
Där packviktsfönstret är smalt – små påsar, exakt dosering, låg giveaway-tolerans – är en linjär våg med hög precision vanligtvis en bättre layoutpartner än ett stort antal huvuden, eftersom dess kortare cykel håller fallvägen kompakt och dammpångningen enkel.
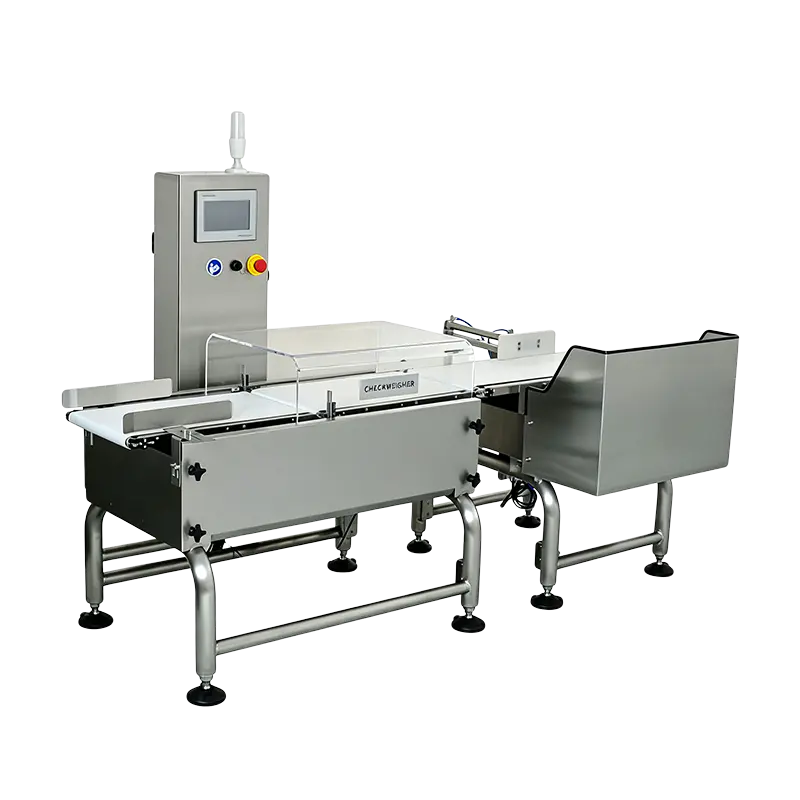 EW-300-1000 Linjärvägningskontrollvåg med hög precision För smala packviktsfönster och exakt dosering erbjuder denna linjära kontrollvåg ±0,3 g noggrannhet och upp till 80 stycken/min på ett 300 mm bälte. Visa produkt →
Besiktningsblocket förtjänar tidig placering, inte ett överblivet hörn. En standard metalldetektor placerad efter försegling och innan väskan packas behöver tillräckligt med öppen transportörlängd för ett rent avfall och en bekräftelsebehållare som en operatör kan nå utan att luta sig över ett skydd. Om du fortfarande jämför huvudräkningar och vägningsprinciper, denna guide på välja mellan multihead och linjär vägning förklarar var var och en passar.
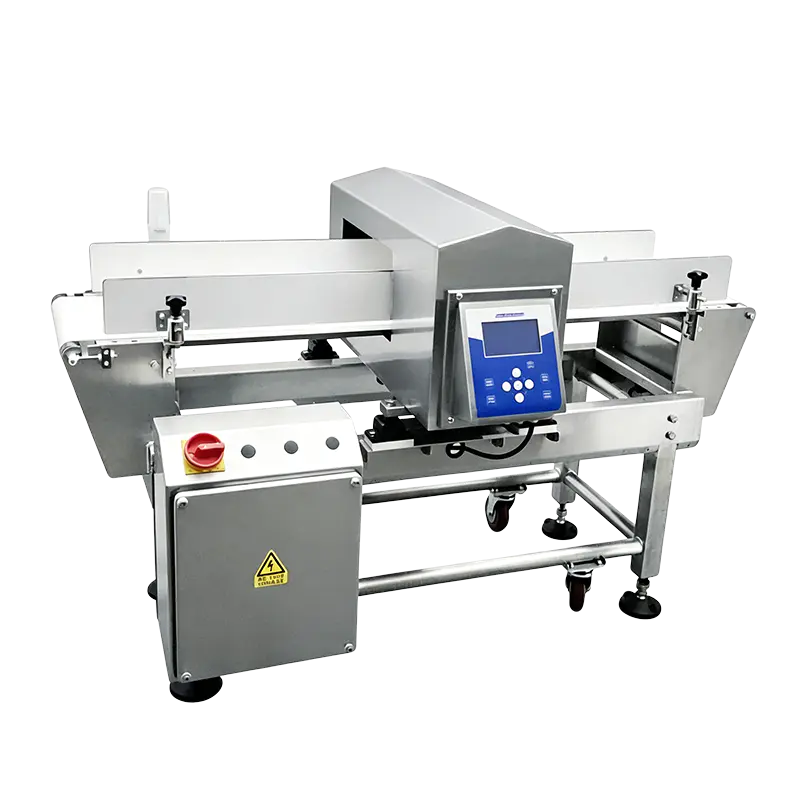 ER3515 Standard metalldetektionsmaskin Standard metalldetektor för snacks i påsar, medicinförpackningar och kryddor på flaska; 350×150 mm bländare, Fe≥0,8 mm detekteringsförmåga. Visa produkt →
Layoutritningar ser lugna ut eftersom ingenting på dem ändras. Riktiga linjer gör det. Om tre SKU:er delar en påsare, bör layouten placera formatdelar, film- och tryckcylindrar inom räckhåll för maskinen och hålla verktygsvagnen borta från gångvägen. En byte som tar 25 minuter istället för 45 är ofta ett lagringsplatsbeslut, inte ett tekniskt.
Buffertar är den andra tysta faktorn. Ett kort ackumuleringsbord mellan påsaren och väskans packare absorberar mikrostopp och hindrar linjen från att stanna varje gång en väskuppförare tvekar. För mycket buffert döljer dock en långsam station och låter produkten sitta tillräckligt länge för att spela roll på klibbiga eller temperaturkänsliga varor - så storleksanpassa den för några minuters produktion, inte ett skift.
Avslagshantering förtjänar samma disciplin. Metalldetektering, kontrollvägning och röntgenavvisande ska landa i en låst eller tydligt märkt papperskorg utanför det bevakade området, med en bekräftelsesensor placerad så att ett misslyckat avslag stoppar linjen istället för att låta en misstänkt packning fortsätta. Mat, sällskapsdjursfoder och jordbrukslinjer lägger vanligtvis till dammkontroll, sköljning och skadedjursskydd till detta block; den livsmedelsförpackningslösningar översikten visar hur dessa konfigurationer vanligtvis är grupperade.
Det finns ingen användbar generisk figur. Utrymmet följer genomströmning, påsstorlek och hur mycket buffert du vill ha, plus serviceavstånden runt varje maskin. En kompakt enpåsarlinje med manuell ändände kan passa in på några dussin kvadratmeter, medan samma produkt med automatisk kartongpackning och palletering kan behöva flera gånger så mycket, mest för ackumulering och pallplacering.
De flesta layouter sätter metalldetektering efter försegling och före eller efter kontrollvägning, beroende på förpackningens stabilitet och avvisningsmekanismen. Den avgörande faktorn är vanligtvis avslagsbekräftelse: den enhet som avvisar först måste ha plats för sin soptunna och sin sensor, och den andra enheten ska inte ta emot en förpackning som den första redan har dömt ut.
Reservera golvyta och kapacitet istället för att köpa den andra maskinen omedelbart. Extra längd vid inspektions- och lådans packningszon, ett extra tryckluftsfall och en extra kraftmatning är billigt under konstruktionen och besvärligt efteråt.
Linjehastighet är vad den långsammaste stationen kan göra under idealiska förhållanden. Bra produktion är det som lämnar linjen som säljbar produkt per skift, efter stopp, avslag, byten och städning. Layoutbeslut, särskilt buffertstorlek och åtkomstrum, påverkar det andra numret mycket mer än det första.
Det mest användbara du kan ta med dig till ett leverantörssamtal är inte en önskelista över maskiner – det är ett uppmätt bra resultatmål, SKU-listan för de kommande tre åren och en planlösning med kolumnrutnätet och verktygsdroppar markerade. Med dessa tre artiklar slutar en automatisk förpackningslinjelayout att vara en ritningsövning och blir ett produktionsbeslut som fortfarande ser vettigt ut två år efter driftsättning.
Kontakta oss
+86-573-82788180
+86-15325730953
Behöver e-post
info@mainfill.com
jiayingzhuge18@qq.com
Om
Jiaxing K-Line Machinery Co., Ltd. är en tillverkare och tjänsteleverantör av automatiska förpackningsmaskiner som betjänar den inhemska avancerade och utländska marknaden.
Länkar
Produkter
Få en kostnadsfri offert